





הזרקת פלסטיק תעופה וחלל: מרכיבי מפתח, שיקולי עיצוב, חומרים ומגמות עתידיות
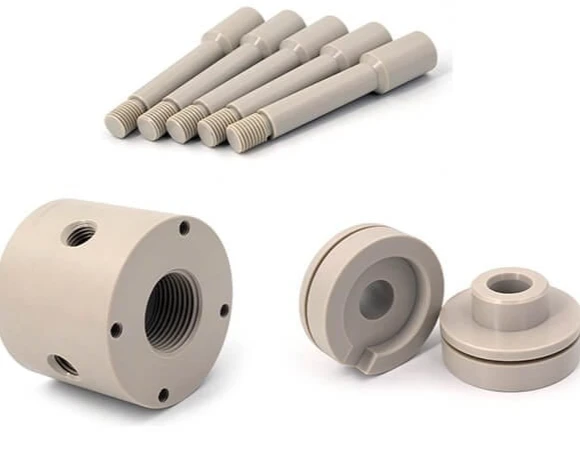
לפני שבעה שבועות מנהל איכות של קבלן ביטחוני שלח לנו תמונות של בתי מחברי PEEK שהתחילו להיסדק בפס הייצור. חלקים מאותה אצוות ייצור, אותו ספק, אותו חלק חומר-חלקם מושלמים, חלקם נכשלים. דבריו המדויקים: "אנחנו משתמשים בספק הזה כבר שלוש שנים ועכשיו הכל מתפרק".
לא לקחנו את הפרויקט הזה. לא בגלל שלא הצלחנו להבין מה השתבש-הסיבה הבסיסית הייתה ברורה תוך שעה מהסתכלות על רשומות התהליך שלהם-אלא בגלל שהבעיה האמיתית לא הייתה החלקים. הבעיה האמיתית הייתה שתהליך הסמכת הספק שלהם מעולם לא שאל את השאלות הנכונות מלכתחילה.
המצב הזה מופיע בדלת שלנו בערך פעם בחודש עכשיו. מישהו הכשיר ספק לפי אישורים ומחיר, הפעיל ייצור במשך שנה-שנתיים בלי בעיות, ואז משהו זז ופתאום שום דבר לא עובד. הספק נשבע ששום דבר לא השתנה. ללקוח אין נתוני תהליך כדי להוכיח אחרת. כולם מצביעים באצבעות בזמן שפס הייצור יושב בטל.
האמת הלא נוחה על פרויקטים להמרת פלסטיק תעופה וחלל
כלכלת המרת מתכת-ל-פלסטיק נראית מרהיבה על הנייר. מתחם חיסכון במשקל באמצעות עלויות דלק לאורך חיי השירות של המטוס. עלויות היחידה יורדות בחצי או יותר בנפח. זמני אספקה דוחסים מחודשים לשבועות.
שיתוף הפעולה של Aitiip-Liebherr שמצוטט בכל מקום-הפחתה במשקל של 40%, חיסכון של 30% בעלויות - מייצג את מה שקורה כשהכל הולך כשורה. מה לא נכנס לאותם מקרים: שמונה עשר חודשי פיתוח תהליכים, שלושת איטרציות הכלים, השקעות הציוד המיוחד שאיפשרו את המספרים הללו.
ציטטנו תוכנית סוגר ברבעון שעבר, שבה עלות עיבוד האלומיניום הנוכחי של הלקוח עמדה על כ-400 דולר ליחידה. הצעת המחיר שלנו להזרקה הגיעה מתחת ל-$60. החלטה ברורה, נכון?
אלא שלתושבת האלומיניום היה משטח איטום מעובד עם דרישת גימור 0.4 Ra. השגת איכות פני השטח הזו ישירות מהתבנית דורשת שינויי כלי עבודה שהוסיפו $35,000 לעלות הכלי. או שנוכל לעצב אותו ואז לעבד את משטח האיטום-מה שהוסיף טיפול, פעולות משניות ודחק את עלות היחידה חזרה ל-85$.
עדיין פרויקט טוב. עדיין חיסכון משמעותי. אבל הפער בין מספר הכותרת למספר האמיתי חשוב כאשר האוצר עושה חישובי החזר. פרויקטים נהרגים על הפער הזה. פרויקטים טובים, פרויקטים שצריכים לקרות, מתים בגלל שמישהו הציג קודם את המקרה האופטימי ואז נאלץ לחזור בו.
מה שעיבוד PEEK דורש בעצם
גליונות הנתונים החומריים של Victrex ו-Solvay מפרסמים פרמטרי עיבוד שעובדים מצוין עבור יישומים תעשייתיים. פרמטרים אלה ייצרו חלקי תעופה וחלל שעוברים בדיקת מימד ונכשלים בשירות.
טמפרטורת העובש היא הדוגמה הברורה. המינימום שפורסם הוא בסביבות160 מעלות. חלקים שעוצבו בטמפרטורה זו נראים נכונים, מודדים נכון, ויש להם אולי 25% גבישיות. חלקים יצוקים ב190-200 מעלותפגע בגבישיות של 35%+. ההבדל בחיי העייפות אינו מצטבר-הוא מוכפל.
הבעיה היא שריצה200 מעלותטמפרטורת העובש דורשת מערכות חימום שמן, עיצובי עובש עם מסה תרמית מתאימה, ובקרות תהליך שאין לרוב המתקנים. חנות שמפעילה בקרת טמפרטורת מים חמים מגיעה למעלה95 מעלות. הם עדיין יכולים ליצור PEEK. החלקים עדיין יישלחו. החלקים עדיין ייכשלו, בסופו של דבר, בדרכים שקשה מאוד לעקוב אחר תנאי העיבוד.
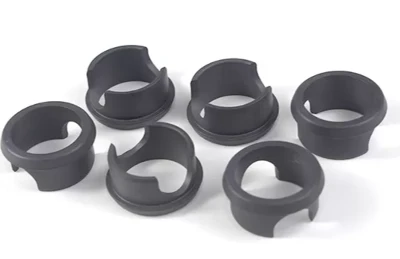
ציונים מלאים בפחמן- מוסיפים שכבה נוספת. חימום גזירה ממלית סיבי הפחמן משנה את הפרופיל התרמי דרך הקנה. גיאומטריות בורג סטנדרטיות שעובדות מצוין עבור חומר מלא בזכוכית- יוצרות נקודות חמות עם מילוי פחמן. החומר מתכלה מקומית עוד לפני שהוא מגיע לתבנית. אתה לא יכול לראות את זה. אתה לא יכול למדוד את זה בבדיקה נכנסת. אתה מגלה מתי חלקים מתחילים להיכשל בשטח.
אין אישור שמאשר את היכולת הספציפית הזו. AS9100 מכסה מערכות איכות. NADCAP מכסה תהליכים מיוחדים. אף אחד לא שואל אם מתקן באמת יכול להחזיק200 מעלותטמפרטורת העובש בפנים±3 מעלותעל פני כלי-רב חללים תוך כדי הפעלת PEEK מלאת-פחמן. שאלה זו מקבלת תשובה רק במהלך ביקורת כישורי ספקים-אם המבקר יודע לשאול אותה.
בעיית ההסמכה שאף אחד לא מדבר עליה
רישום AS9100D פירושו שלחברה יש תהליכי ניהול איכות מתועדים. זה לא אומר שהם יכולים ליצור את החלקים שלך. ראינו מתקנים מוסמכים AS9100-מצטט פרויקטים של פולימר בטמפרטורה גבוהה כאשר הציוד שלהם פיזית אינו יכול להשיג את תנאי התהליך הנדרשים.
זו לא בהכרח הונאה. מתקנים רבים מאמינים באמת ובתמים שהם יכולים לעבד כל תרמופלסטי מכיוון שהמכונות מדורגות לטווח הטמפרטורות. הם לא מבינים שדירוגים ויכולת מתמשכת הם דברים שונים, או שקיימות דרישות תהליך ספציפיות-מהותיות מעבר למה שגיליון הנתונים מציין במפורש.
הסמכת NADCAP מספקת יותר ביטחון מכיוון שהיא מאמתת תהליכי ייצור ספציפיים ולא מערכות כלליות. אבל היקף ההסמכה חשוב. ייתכן שמתקן שהוסמך לתהליכי הזרקה סטנדרטיים מעולם לא העביר פולימר בטמפרטורה- גבוהה דרך אותו תא מוסמך. ההסמכה מכסה את התהליך, לא כל חומר אפשרי שניתן לעבד באופן תיאורטי.
לשאלות הביקורת שחשובות למעשה אין שום קשר לתעודות. הם כוללים פרמטרי תהליך ספציפיים עבור החומרים הספציפיים בתוכנית שלך, מחקרי יכולת תהליך מתועדים ונתוני תשואה היסטוריים על יישומים דומים. אם ספק אינו יכול להמציא את התיעוד הזה, האישור אינו רלוונטי.
בחירת חומרים מעבר לגיליון הנתונים
PEEK שולט בשיחות פלסטיק תעופה וחלל מכיוון שהוא מטפל במגוון הרחב ביותר של תנאים-טמפרטורות, כימיקלים, מתח מכני, קרינה. זה גם עולה בערך $100 לקילוגרם, מה שאומר שעלות החומר הופכת משמעותית בכל נפח סביר.
PPS
PPS מטפל ברבים מאותם יישומים במחיר של 25-30 דולר לק"ג. היתרונות הם חלונות עיבוד צרים יותר, עמידות נמוכה יותר בפני פגיעות ורגישות רבה יותר להשפעות של כיוון הסיבים. עבור רכיבים שיראו בעיקר עומסים סטטיים בסביבות אגרסיביות מבחינה כימית, PPS לעתים קרובות הגיוני יותר מאשר PEEK. עבור כל דבר עם דרישות טעינה או פגיעה דינמית, ההבדל בעלויות אינו רלוונטי.
Ultem
Ultem מופיע בבתים חשמליים ואלקטרוניים בגלל התכונות הדיאלקטריות שלו ועמידות הלהבות המובנית. טמפרטורות העיבוד נמוכות מ-PEEK, דרישות הציוד פחות תובעניות, ועלות החומר נופלת איפשהו באמצע. עבור יישומים שבהם הביצועים החשמליים חשובים יותר מביצועים מכניים, Ultem מונעת את העלות ומסיבוכים בעיבוד של PEEK מבלי לפגוע בתפקוד.
השיחה על בחירת החומר מתרחשת בדרך כלל מאוחר מדי בתהליך הפיתוח. כשהחלקים מגיעים לשלב הציטוט, ההנדסה כבר ציינה חומר המבוסס על מאפיינים שפורסמו מבלי לקחת בחשבון השלכות ייצור. שינוי חומר בשלב זה מצריך אימות-מחודש, שרטוטים מעודכנים, פוטנציאל כלים חדשים-כל אלה מוסיפים עלות ועיכוב שניתן היה להימנע מהם עם מעורבות מוקדמת יותר של הספק.
כלכלת השקעות וכלכלת תוכניות
כלי תבנית הזרקה ליישומי תעופה וחלל פועלים בדרך כלל בין $50,000 ל-$150,000 בהתאם למורכבות. המספר יוצר הלם מדבקה עבור תוכניות שרכשו באופן היסטורי חלקים מעובדים ללא השקעה בכלי עבודה.
ההשוואה הזו מפספסת את הנקודה. חלקים מעובדים נושאים את עלות האבזור שלהם בכל יחידה-את הקיבוע, התכנות, התקנת המכונה וההסמכה. עלויות אלה פשוט מוטבעות במחיר החתיכה במקום להיקרא בנפרד. חלק מעובד ב-$400 עשוי לכלול 80$ של עלויות התקנה ותכנות מופחתות שאף אחד לא עוקב אחריהם מכיוון שאין פריט עבורו.
חשוב מכך, השקעה בכלים יוצרת מינוף. ברגע שהכלי קיים והוא מוסמך, העלות המצטברת של חלקים נוספים מתקרבת לחומר גלם בתוספת זמן מחזור. הייצור יכול להתרחב עם הביקוש. הזמנות ממהרות הופכות לאפשריות. שינויי עיצוב שידרשו תכנות מחדש-שלמות לעיבוד שבבי הופכים לשינויי כלים השומרים על אימות התהליך.
התוכנות שבהן הזרקה לא הגיונית הן יישומי תמהיל-נמוכים,-גבוהים, שבהם כלי עבודה לא יכולים להפחית ביעילות והגיאומטריה משתנה לעתים קרובות. מתחת לכ-500 יחידות חיים הכוללות, בדרך כלל העיבוד מנצח. מעל סף זה, החישוב משתנה בהתאם למורכבות החלק, דרישות הסובלנות ומשך התוכנית.
מה ההסמכה כוללת בעצם
בדיקת מאמר ראשון עבור חלקים יצוקים בהזרקת תעופה וחלל מעורבת יותר ממה שרוב הקונים מצפים. ה-FAI עצמו הוא אימות פשוט-ממדי מול השרטוט, אישור החומר, תיעוד פרמטרי התהליך. אימות התהליך שלפני FAI הוא המקום שבו תוכניות מצליחות או נכשלות.
ניטור לחץ חללעל חלקי ההסמכה קובעת את חתימת התהליך שהריצות הייצור חייבות להתאים. זה לא אופציונלי עבור יישומים קריטיים. עקבות לחץ חלל מראים אם החלק התמלא כהלכה, ארוז כהלכה והתקרר כראוי בכל זריקה בודדת. חלקים שנמדדים נכון אך בעלי עקבות לחץ חריגים מצביעים על חוסר יציבות תהליך שבסופו של דבר ייצור פגמים.
אימות גבישיותחשוב עבור PEEK וחומרים חצי גבישיים אחרים-. ניתוח DSC על דגימות הסמכה קובע את רמת הגבישיות הבסיסית. ניתן לבדוק נקודתית-חלקי ייצור מול קו הבסיס הזה. כאשר תהליך של ספק נסחף-בכוונה או לא-הגבישיות היא לעתים קרובות האינדיקטור הראשון לכך שמשהו השתנה.
יכולת תהליכים סטטיסטייםדורש גדלי מדגם המחושבים ממספר הממדים הקריטיים ורמת הביטחון הנדרשת. שלושים-שתי דוגמאות עבור חלק עם שלושה ממדים קריטיים ב-CPK 1.33 אינם מספיקים. המתמטיקה אינה מסובכת, אך היא נעשית לעיתים קרובות בצורה שגויה, וכתוצאה מכך מחקרי יכולת שלא ממש מוכיחים יכולת.
קריאת הצעות וזיהוי דגלים אדומים
הצעות מחיר מספרות לך יותר על היכולת האמיתית של הספק מאשר מצגות היכולות שלו.
הערכות זמן אספקה שנראות זהות על פני מורכבויות חלקים שונות מצביעות על כך שהספק לא העריך בפועל את הדרישות הספציפיות שלך. לכלי חלל-פשוט מפלדת P20 יש זמן אספקה שונה מאשר לכלי של ארבעה-חללים ב-H13 עם קירור מותאם. אם הציטוט אומר "16 שבועות" עבור שניהם, מישהו משתמש בתבנית במקום לבצע הנדסה.
מפרטי החומר הכתובים כ-"PEEK או שווה ערך" ללא הסבר ציונים מצביעים על ספק שמתכנן לקנות את האפשרות הזולה ביותר שמתאימה מבחינה טכנית. עבור יישומים מבניים, ההבדל בין PEEK 450G ל-150G אינו טריוויאלי. אם הצעת המחיר אינה שואלת איזו כיתה, הספק אינו מבין את הבקשה.
כמויות המאמר הראשון במספרים עגולים-בדיוק 50, בדיוק 100 - מעיד על כך שגודל המדגם לא חושב על סמך דרישות הסובלנות הספציפיות שלך. גדלי דגימת אימות יכולת התהליך תלויים במספר המאפיינים הקריטיים וברמת האמון הנדרשת. החישוב מייצר רק לעתים רחוקות מספרים עגולים.
מחיר חתיכה שיורד באופן דרמטי בהיקפים שאליהם התוכנית לעולם לא תגיע מצביע על כך שהספק קונה את העסק עם מספר כותרת אטרקטיבי. אם הנפח השנתי שלך הוא 2,000 חתיכות וההצעה מציגה תמחור משכנע של 10,000, התמחור הזה לא רלוונטי. תסתכל על המספר שתואם את הדרישות שלך בפועל.
מציאות ציר זמן פיתוח
תוכניות חדשות של הזרקת תעופה וחלל דורשות 20-30 שבועות מההתקשרות הראשונית לחלקים מוסמכים בנסיבות רגילות. ציר הזמן הזה כולל ניתוח DFM, תכנון כלי עבודה, בניית כלים, פיתוח תהליכים, בדיקת מאמר ראשון ותיעוד הסמכה.
ניסיונות לדחוס את ציר הזמן הזה בדרך כלל נכשלים. ניתן להאיץ את בניית הכלים על ידי זריקת כסף-עבור שעות נוספות, חומרים מובחרים, קיבולת ייעודית. לא ניתן לדחוס פיתוח תהליכים מכיוון שהפיזיקה קובעת כמה זמן לוקח בפועל בדיקות חומר, לימודי תהליכים וריצות ההסמכה. הפלדה מתקררת בקצב שהיא מתקררת. הפולימר מתגבש בקצב התגבשותו.
תוכניות שמתחילות עם לוחות זמן אגרסיביים בדרך כלל מסתיימות מאוחר יותר מאשר תוכניות שהתחילו עם לוחות זמן מציאותיים. לוח הזמנים האגרסיבי יוצר לחץ לדלג על שלבי פיתוח תהליכים שעליהם יש לחזור כאשר מתעוררות בעיות בייצור. כלי שנשלח שבועיים מוקדם אבל מייצר חלקים עם שיעור גרוטאות של 15% לא ממש מקדים את לוח הזמנים.
לוחות זמנים לשעת חירום עבור כלי עבודה קיים ומוסמכים שונים. העברת כלים מוסמכים בין מתקנים או הפעלה מחדש של הייצור לאחר הפסקה יכולה לקרות בשבועות ולא חודשים, מכיוון שפיתוח התהליך כבר התרחש. לתוכניות חדשות אין את האפשרות הזו.
כאשר הזרקה אינה התשובה
חלק מיישומי תעופה וחלל לא צריכים להיות יצוקים בהזרקה ללא קשר לכלכלת הנפח.
רכיבים עם מגבירי מתח מרוכזים בכיוונים בלתי צפויים מתפקדים בצורה לא עקבית בתרמופלסטיות מחוזקות בסיבים-. כיוון הסיבים עוקב אחר דפוסי זרימה התלויים במיקום השער, גיאומטריית החלק ומהירות המילוי. החלק חזק במקום שבו סיבים מתיישרים עם מתח וחלשים היכן שהם לא. חיזוי ובקרה של אוריינטציה של סיבים דורשים יכולות סימולציה ובקרות עיבוד המוסיפות עלות ומורכבות.
איטום משטחים הדורשים גימורים מעבר למה שהדפוס יכול להשיג ישירות זקוקים לעיבוד משני. עיבוד זה משחרר מתח שיורי מתהליך היציקה ויכול לגרום לשינוי ממדי בתכונות שנמדדו נכון לפני העיבוד. השילוב של דפוס בשילוב עיבוד שבבי מוסיף ערימת סובלנות- שעיבוד טהור או דפוס טהור נמנעים ממנה.
חלקים הדורשים הרכבה שלאחר-תבנית עם התאמת הפרעות או לחיצה-בתוספות זקוקות ליציבות מימדית לאורך זמן, שפולימרים מסוימים אינם יכולים לספק. זחילה והרפיית מתח בתרמופלסטיים גורמים להתרופפות של התאמות הפרעות במשך חודשים או שנים. עיצובים שעובדים בצורה מושלמת באלומיניום עשויים להזדקק לשינויים מהותיים כדי לתפקד בפלסטיק.
סובלנות גיאומטרית הדוקה מאוד בחלקים גדולים נתקלים בהבדלי התפשטות תרמית בין פלסטיק וציוד מדידה. חלק פלסטיק בגודל 300 מ"מ הנמדד ב-20 מעלות יהיה שונה למדי ב-35 מעלות. הגדרת תנאי המדידה הופכת לחלק ממפרט הממדים, ולא כל מתקני הבדיקה יכולים לשמור על בקרות הסביבה הנדרשות.
התחלת השיחה
אם יש פרויקט הזרקת פלסטיק לתעופה וחלל על שולחנך-פיתוח חדש, בעיות בספקים קיימים, הערכת המרת מתכת-הדרך קדימה תלויה במקום שבו אתה נמצא בתהליך.
בחירת החומר-מוקדמת מרוויחה מהקלט מהספקים לפני שההנדסה מסיימת את המפרטים. השלכות הייצור של בחירת החומר משפיעות על כלכלת הפרויקט בדרכים שהשוואות גליונות נתונים אינן קולטות. שיתוף ספקים פוטנציאליים במהלך בחירת החומר ולא לאחר מכן מונע החלטות מפרט שיוצרות בעיות במורד הזרם.
תוכניות עם עיצובים קיימים זקוקות להערכת יכולת ייצור לפני הצעת מחיר. ניתוח DFM מזהה בעיות שאחרת יופיעו במהלך איתור באגים של הכלי או רמפת ייצור. עלות הניתוח היא טריוויאלית בהשוואה לעלות של שינויים בכלי או בעיות באיכות הייצור.
מצבים נוכחיים של ספקים שאינם עובדים דורשים הערכה כנה אם הבעיה ניתנת לפתרון עם הספק הנוכחי או דורשת הסמכה של מקור חלופי. לעיתים התשובה היא שיפורי תהליכים אצל הספק הקיים. לפעמים התשובה היא להתחיל מחדש עם מישהו שיש לו את היכולת הנכונה.
אנחנו מטפלים בכל המצבים האלה, אבל לא כולם מתאימים למה שאנחנו עושים היטב. השיחה הראשונית קובעת אם יש התאמה. אם יש, נעבור להצעת מחיר רשמית. אם אין, אנחנו אומרים זאת.
בסיס אספקת הזרקת הפלסטיק לתעופה וחלל נע בין מעצבי סחורות בתקווה לצמוח לתעופה וחלל ועד למתקנים מיוחדים המתמקדים אך ורק בעיבוד פולימרים בעל ביצועים גבוהים-. אישורים אינם מבחינים ביניהם בצורה מהימנה. המחיר אינו מבחין ביניהם בצורה מהימנה. היכולת מתגלה רק באמצעות הערכה טכנית מפורטת או, למרבה הצער, דרך בעיות ייצור.
השאלות במאמר זה מספקות מסגרת להערכה זו. התשובות קובעות אם לספק אכן יש את מה שהתוכנית שלך דורשת-או אם ההצעה שלו מייצגת יכולת שהוא עדיין לא פיתח.