





מהו תהליך ליטוש?
תהליך ליטוש
איכות פני השטח של מוצרי פלסטיק כוללת פגמים כמו פגמים, פסים, חריצים, בועות אוויר ושינויי צבע, כמו גם ברק פני השטח וחספוס פני השטח. גורמים רבים משפיעים על איכות פני השטח של מוצרי פלסטיק; הגורמים העיקריים הם איכות פני השטח המעובדים של התבנית ותנאי תהליך הדפוס של הפלסטיק.
איכות פני השטח המעובדת של התבנית, במיוחד חספוס פני השטח של החלל, היא הגורם העיקרי המשפיע על איכות פני השטח של מוצרי פלסטיק. הקשר בין חספוס פני החלל לחספוס פני השטח Ra של החלק הוא בעיקר שחספוס פני השטח Ra של חלל התבנית גבוה בדרך כלל ב-1 עד 2 דרגות מאיכות פני השטח של מוצר הפלסטיק. נכון לעכשיו, חספוס פני השטח Ra של חלקים יצוקים בהזרקה הוא בדרך כלל 0.04 מיקרומטר עד 1.25 מיקרומטר, וחספוס פני השטח Ra של חלל התבנית הוא בדרך כלל 0.02 מיקרומטר עד 0.63 מיקרון.
חלקים שקופים דורשים את אותו חספוס פני השטח הן לחלל והן לליבה. עבור חלקים אטומים, חספוס פני השטח עשוי להיות גדול יותר עבור משטחים שאינם-מתואמים ומשטחים נסתרים, בהתאם ליישום.
בהתאם לדרישות של החלק, לפעמים יש צורך ללטש את חלקי הדפוס של התבנית. ליטוש הוא תהליך חשוב מאוד בייצור עובש והוא גם התהליך האחרון בעיבוד חלקי עובש. ככל שהדרישות למראה של מוצרי פלסטיק גדלות, עלתה גם איכות ליטוש משטחי חללי העובש, במיוחד עבור תבניות הדורשות משטחים דמויי מראה ומבריק- גבוהים, אשר מטילים דרישות גבוהות יותר לחספוס פני התבנית ובכך לליטוש. ליטוש לא רק מגדיל את עלות התבנית אלא גם משפר את עמידות החומר בפני קורוזיה ועמידות בפני שחיקה, ומקל על המשךהזרקהייצור, כגון הפיכת מוצרי פלסטיק לקלים יותר לשחרור מתבנית וצמצום מחזור הייצור עבורםמפעלי עיבוד הזרקה.
שיטות הליטוש הנפוצות כיום כוללות את הדברים הבאים:
ליטוש מכני
ליטוש מכני היא שיטת ליטוש המשיגה משטח חלק על ידי חיתוך, עיוות פלסטי של משטח החומר, והשטחה לאחר מכן של האזורים המוגבהים. הוא משתמש בעיקר באבני שמן, גלגלי צמר, נייר זכוכית וכו', בעיקר בהפעלה ידנית, עם כלי עזר כמו פטיפונים לחלקים מיוחדים כמו גופים מסתובבים. לדרישות איכות משטח גבוהות, ניתן להשתמש בשיטות שחיקה עדינות במיוחד. טכנולוגיה זו יכולה להשיג חספוס משטח Ra של 0.008 מיקרומטר והיא הטובה ביותר מכל שיטות הליטוש. שיטה זו משמשת לעתים קרובות עבור תבניות עדשות אופטיות על ידי איש מקצועספקי ליטוש מראות בהזרקה.
כדי להשיג תוצאות ליטוש-באיכות גבוהה, חשוב שיהיו לך כלי ליטוש ועזרי ליטוש-איכותיים כגון אבני שמן, נייר זכוכית ומשחות שיוף יהלומים. בחירת הליך הליטוש תלויה במצב השטח הראשוני לאחר עיבוד קודם, כגון עיבוד שבבי, עיבוד פריקה חשמלית (EDM) או השחזה.
התהליך הכללי לליטוש מכני המשמש את רובםמפעלי ליטוש תבניות הזרקההוא כדלקמן:
גריסה גסה
ניתן ללטש משטחים לאחר כרסום, EDM, שחיקה ותהליכים אחרים באמצעות מכונת ליטוש משטחים סיבובית או מכונת שחיקה אולטראסונית המסתובבת במהירות של 35000 עד 40000 r/min. השיטה הנפוצה היא להשתמש בגלגלים בקוטר 3 מ"מ או 4 מ"מ כדי להסיר את השכבה הלבנה של EDM, ולאחר מכן להשתמש בנייר זכוכית ידני ואבן שמן שוחקת לטחינה, החל באבני שמן בצורת מקל-. בדרך כלל טבולים אבני שמן בנפט לצורך שימון או קירור. הרצף האופייני לנייר זכוכית ואבני שמן הוא #180 → #240 → #320 → #400 → #600 → #800 → #1000. רַבִּיםיצרני תבניות הזרקהבחר להתחיל ממספר 400 כדי לחסוך זמן.
ליטוש חצי-עדין
משתמש בעיקר בנייר זכוכית ונפט, כאשר גריסי נייר זכוכית הם ברצף: #400 → #600 → #800 → #1000 → #1200 → #1500. במציאות, נייר זכוכית #1500 גריט מתאים רק לפלדת תבנית מוקשחת (גדול מ-52HRC ומעלה או שווה לו), ואינו מתאים לפלדה מוקשחת מראש, מכיוון שהוא עלול להזיק לפני השטח של חלקי פלדה מוקשחים מראש.
ליטוש משובח
משתמש בעיקר במשחת יהלומים שוחקת. בדרך כלל, גלגלת בד ליטוש מעורבת באבקת יהלומים שוחקת או משחה שוחקת משמשת לטחינה. רצף הטחינה הרגיל הוא 9 מיקרומטר (#1800) → 6 מיקרומטר (#3000) → 3 מיקרומטר (#8000). משחת יהלומים שוחקת בגודל 9 מיקרומטר וגלגלת בד ליטוש משמשים להסרת סימני השריטות שהותיר נייר זכוכית גרט #1200 ו-#1500. לאחר מכן, הליטוש מתבצע עם לבד דביק ומשחת יהלומים שוחקת, ברצף של 1 מיקרומטר (#14000) → 0.5 מיקרומטר (#60000) → 0.25 מיקרומטר (#100000).
גימור מראה
תהליכי ליטוש מעל 1 מיקרומטר (דרגה #15000) יכולים להתבצע בחדר ליטוש נקי בבית המלאכה לעיבוד תבניות. לליטוש מדויק יותר, נדרש מקום נקי לחלוטין. אבק, אדים, קשקשים ורוק עלולים להרוס את המשטח המלוטש המדויק שהושג לאחר מספר שעות של עבודה.
הליטוש של חלל וחלקי הליבה של תבנית הזרקה מסוג -מתבצע בשיטת הליטוש המכאני, השחזה עם נייר זכוכית ידני ואבן שמן שוחקת. רצף נייר הזכוכית לליטוש הוא #240 → #320 → #400 → #600 → #800 → #1000.
אבני שמן טובלים בנפט לצורך ליטוש.
הליבה לפני הליטוש מוצגת באיור 6-11, שם סימני עיבוד ברורים. ליטוש ידני מוצג באיור 6-12. תהליך הליטוש לא יתואר בפירוט כאן.
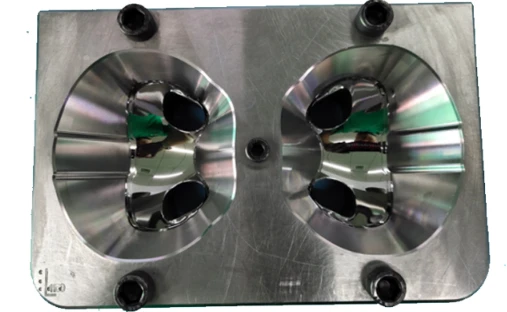
הליבה לאחר הליטוש מוצגת באיור 6-13. ניתן למצוא את סרטון העיבוד של אתר הייצור בספריית המשאבים של אוניברסיטת סין MOOC "טכנולוגיה לייצור עובש" (מספר קורס: 0802SUST006), בקובץ "core polish.mp4" תחת תיקיית "case videos".


ליטוש כימי
ליטוש כימי הוא תהליך שבו הבליטות המיקרוסקופיות על פני החומר מתמוססות בעדיפות בהשוואה לשקעים במדיום כימי, וכתוצאה מכך משטח חלק. היתרון העיקרי של שיטה זו הוא שאין צורך בציוד מורכב; הוא יכול ללטש חלקי עבודה עם צורות מורכבות, ללטש חלקי עבודה רבים בו זמנית, ובעל יעילות גבוהה. שיטה זו מאומצת לרוב על ידיספקי ליטוש כימיים של עובש הזרקה. חספוס פני השטח המתקבל על ידי ליטוש כימי הוא בדרך כלל בטווח של עשרות מיקרומטר.
ליטוש אלקטרו
העיקרון הבסיסי של ליטוש אלקטרו זהה לליטוש כימי, כלומר הוא ממיס באופן סלקטיבי את הבליטות המיקרוסקופיות על פני החומר כדי להפוך את המשטח לחלק. בהשוואה לליטוש כימי, זה יכול לבטל את ההשפעה של תגובות האנודה והקתודה, וכתוצאה מכך להשפעה טובה יותר. תהליך הליטוש אלקטרו מתחלק לשני שלבים:
(1) פילוס מאקרו-: מוצרים מומסים מתפזרים לתוך האלקטרוליט, וערך החספוס של פני החומר עולה, Ra > 1 מיקרומטר.
(2) מיקרו-הבהרה: מתרחש קיטוב אנודי, בהירות פני השטח גדלה, Ra < 1 מיקרומטר.
פוליש אולטראסוני
את חומר העבודה מניחים במתלה שוחקת וממוקמים יחד בשדה קולי. הרטט של הגלים האולטראסוניים גורם לחומר השוחק ללטש ולטחון את פני השטח של חומר העבודה. לעיבוד אולטרסאונד יש כוח מקרוסקופי קטן והוא לא יגרום לעיוות של חומר העבודה, אבל הייצור וההתקנה של כלי העבודה קשים יותר. ניתן לשלב עיבוד אולטראסוני עם שיטות כימיות או אלקטרוכימיות.
פוליש נוזלי
ליטוש נוזלי משיג את מטרתו על ידי הסתמכות על נוזל זורם במהירות גבוהה-והחלקיקים השוחקים שהוא נושא כדי לסרוק את משטח העבודה. שיטות נפוצות כוללות עיבוד סילון שוחק, עיבוד סילון נוזלי וטחינה הידרודינמית.
פוליש מגנטי שוחק
ליטוש שוחק מגנטי משתמש בחומרים שוחקים מגנטיים ליצירת מברשת שוחקת תחת פעולת שדה מגנטי, שטוחן ומבריק את חומר העבודה. לשיטה זו יעילות עיבוד גבוהה, איכות טובה, שליטה קלה בתנאי העיבוד ותנאי עבודה טובים. עם חומרים שוחקים מתאימים, חספוס פני השטח Ra יכול להגיע ל-0.1 מיקרומטר, והוא נמצא בשימוש יותר ויותר על ידיספקי שירותי ליטוש תבניות מדויקות בהזרקה.